Wesentliche Details
Volumen:0.34 m³
Bruttogewicht:0.34 kg
Größe:L(5)*W(5)*H(5) cm
Nettogewicht:0.057 kg
Produkteinführung
Produktübersicht
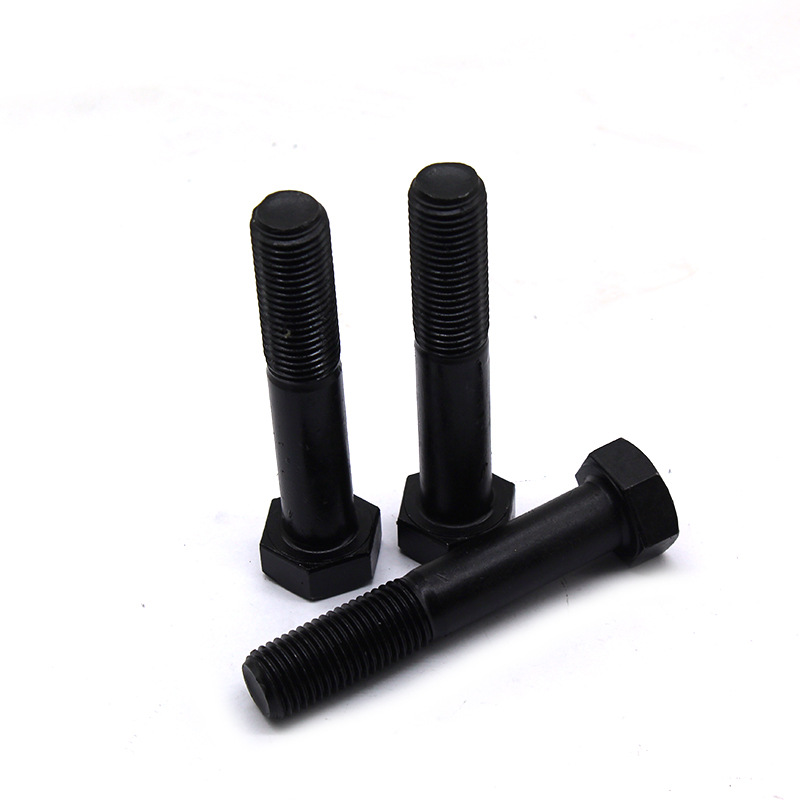
Dieses Produkt ist eine hochfeste Sechskantschraube, die aus legiertem Stahl (typischerweise 42CrMo oder SCM435) in der Festigkeitsklasse 12.9 gemäß ISO 898-1 hergestellt wird – der höchsten Standardfestigkeitsklasse für metrische Verbindungselemente. Die Schraube verfügt über einen Standard-Sechskantkopf mit metrischem Regelgewinde M16 × 2,0 und ist mit einer Brünierung (Schwarzoxid) als Oberflächenbehandlung versehen. Das Produkt entspricht den Maßnormen DIN 931 (Teilgewinde) und DIN 933 (Ganzgewinde), wobei weitere Größen von M8 bis M36 auf Anfrage erhältlich sind.
Die Bezeichnung 12.9 gibt eine Mindestzugfestigkeit von 1.220 MPa und eine Mindeststreckgrenze von 1.100 MPa an, wodurch diese Schrauben für die anspruchsvollsten Hochfestanwendungen in Schwermaschinen, Baustahl, Formen-/Werkzeugbau und Öl- und Gasausrüstung geeignet sind. Die Brünierung verleiht ein elegantes, ölfreies schwarzes Aussehen und eliminiert gleichzeitig das Risiko der Wasserstoffversprödung, das mit der Galvanisierung verbunden ist – ein entscheidender Sicherheitsvorteil für hochfeste Verbindungselemente. Die Brünierung ist die bevorzugte Oberflächenbehandlung für hochfeste Schrauben (Festigkeitsklasse 8.8–12.9) in der globalen OEM-Industrie, getrieben durch Metallurgie, mechanische Leistung, Gewindepräzision und langfristige Verbindungszuverlässigkeit.
Material & Festigkeitsklasse
Parameter Details
Material Legierter Stahl (42CrMo, SCM435, 35CrMo)
Klasse 12.9 gemäß ISO 898-1
Zugfestigkeit (min.) ≥ 1.220 MPa
Streckgrenze (min.) ≥ 1.100 MPa
Prüfspannung ≥ 970 MPa
Härte HRC 39–44 (ca. 385–435 HV)
Streckgrenzen-Zugfestigkeits-Verhältnis 0,9
Chemische Zusammensetzung C 0,37–0,41 %, Cr 0,90–1,20 %, Mo 0,15–0,30 %
Schrauben der Klasse 12.9 werden aus vergütetem legiertem Stahl hergestellt und erreichen eine Mindestzugfestigkeit von 1.220 MPa bei einer Härte von 38–44 HRC. Die Materialzusammensetzung umfasst typischerweise 0,37–0,41 % Kohlenstoff, 0,90–1,20 % Chrom und 0,15–0,30 % Molybdän für die Durchhärtungsfähigkeit. Klasse 12.9 bietet etwa 50 % höhere Zugfestigkeit als Klasse 8.8 und 17 % höher als Klasse 10.9, was sie zur bevorzugten Wahl für kritische Hochbeanspruchungsanwendungen macht, bei denen maximale Tragfähigkeit erforderlich ist.
Normen & Spezifikationen
Parameter Details
Produkttyp Hochfeste Sechskantschraube (teilweise / vollständig gewindet)
Maßnormen DIN 931 (Teilgewinde) / DIN 933 (Ganzgewinde) / ISO 4014 / ISO 4017 / ASME B18.2.1
Materialnorm ISO 898-1
Gewindegröße M16 × 2,0 (Standard); M8–M36 erhältlich
Gewindetoleranz 6g (metrisch)
Längenbereich 30 mm – 300 mm (anpassbar)
Oberflächenbehandlung Brünierung (Standard) / Blank
Produktklasse A / B
DIN 931 spezifiziert teilgewindete Sechskantschrauben mit Schaft, während DIN 933 vollgewindete Sechskantschrauben spezifiziert. Beide Normen decken metrische Regelgewinde von M6 bis M36 in den Produktklassen A und B ab. ISO 4014 (Teilgewinde) und ISO 4017 (Ganzgewinde) sind die internationalen Äquivalente und sind maßlich mit DIN 931/933 austauschbar.
Hauptabmessungen (Referenz — DIN 933 / ISO 4017)
Gewindegröße (d) Steigung (P) mm Schlüsselweite (s) mm Kopfhöhe (k) mm Gewindelänge (b)
M10 1,5 16,0 6,4 Ganzgewinde
M12 1,75 18,0 7,5 Ganzgewinde
M16 2,0 24,0 10,0 Ganzgewinde
M20 2,5 30,0 12,5 Ganzgewinde
M24 3,0 36,0 15,0 Ganzgewinde
M30 3,5 46,0 18,7 Ganzgewinde
Alle Abmessungen entsprechen den Normen DIN 931 / DIN 933 / ISO 4014 / ISO 4017. Bei teilgewindeten Ausführungen (DIN 931) wird die Gewindelänge (b) durch die Nennlänge (L) gemäß der Norm bestimmt.
Mechanische Eigenschaften (Referenz — Klasse 12.9)
Größe Zugfestigkeit (MPa) Streckgrenze (MPa) Prüfspannung (MPa) Härte
M10 1.220 1.100 970 385–435 HV
M12 1.220 1.100 970 385–435 HV
M16 1.220 1.100 970 385–435 HV
M20 1.220 1.100 970 385–435 HV
M24 1.220 1.100 970 385–435 HV
M30 1.220 1.100 970 385–435 HV
Schrauben der Klasse 12.9 erreichen eine Mindestzugfestigkeit von 1.220 MPa und eine Mindestprüfspannung von 970 MPa. Die Rockwell-C-Härte liegt typischerweise zwischen 39 und 44 HRC. Die maximale Einsatztemperatur für brünierte Schrauben der Klasse 12.9 beträgt etwa 300 °C.
Brünierte Oberflächenbehandlung
Parameter Spezifikation
Schichtdicke 0,5–1,5 μm
Salzsprühbeständigkeit 24–96 Stunden (bis Rotrost, geölt)
Aussehen Tiefschwarze, gleichmäßige matte Oberfläche
Korrosionsmechanismus Barriere-Schutz (kein Opferschutz)
Maximale Einsatztemperatur ~300 °C (Dauerbetrieb)
Schmierfähigkeit Verbessert — erhöht die Drehmoment-Vorspannungs-Konsistenz
Wasserstoffversprödungsrisiko Keines — kein saures Beizen oder Elektrolyse
Brünierung ist eine Konversionsschicht, die durch chemische Reaktion zwischen der Stahloberfläche und oxidierenden Salzen entsteht und eine dichte Magnetit-Schicht (Fe₃O₄) von 0,5–1,5 μm Dicke bildet. Der Niedertemperatur-Oberflächenkonversionsprozess läuft bei etwa 140–180 °C ab und gewährleistet keine Veränderung des vergüteten Gefüges und keine Verschlechterung der mechanischen Eigenschaften.
Hauptvorteile der Brünierung für Klasse 12.9:
Kein Wasserstoffversprödungsrisiko — im Gegensatz zur Galvanisierung führt die Brünierung keinen Wasserstoff in den Stahl ein
Erhält die Gewindegeometrie — dünne Beschichtung erfordert kein Nachschneiden des Gewindes nach der Beschichtung
Beibehält die Vorspannungsgenauigkeit — konsistentes Drehmoment-Vorspannungs-Verhältnis für reibungsbasierte Verbindungen
Verbesserte Schmierfähigkeit — reduziert die Reibung beim Anziehen
Wichtiger Hinweis für Klasse 12.9: Schrauben der Klasse 12.9 haben eine Härte über 320 HV und sind besonders anfällig für Wasserstoffversprödung bei der Galvanisierung. Die Brünierung ist gerade deshalb die bevorzugte Oberflächenbehandlung, weil sie dieses Risiko vollständig vermeidet. Die Industrieleitlinien besagen ausdrücklich, dass Schrauben der Klasse 12.9 typischerweise brüniert und nicht galvanisiert werden.
Drehmomentspezifikationen (Klasse 12.9, Brüniert)
Größe Empfohlenes Anzugsdrehmoment (N·m) Anzugsdrehmoment (ft-lb)
M10 48,0 35,4
M12 86,0 63,4
M16 210,0 154,9
M20 410,0 302,4
M24 710,0 523,7
Die Drehmomentwerte gehen von μ = 0,12–0,14 aus (brüniert, leicht geölt). Die Brünierung bietet eine verbesserte Schmierfähigkeit im Vergleich zu blankem Stahl, was den Reibungskoeffizienten reduzieren und angepasste Drehmomentwerte erfordern kann. Für kritische Baugruppen sollten das Anziehverfahren, die Reibung und die Vorspannung an der tatsächlichen Verbindung mithilfe der ISO 16047 Drehmoment-Vorspannungs-Prüfung validiert werden.
Anwendungen
Brünierte Sechskantschrauben der Klasse 12.9 werden in zahlreichen Branchen eingesetzt:
Baustahl & Konstruktion — Träger-Stützen-Verbindungen, Aussteifungen, Stützenfußverankerungen, Brückenverbindungen
Schwermaschinen — Pressen, Kräne, Bagger, Bergbauausrüstung, Windkraftanlagenkomponenten
Formen- & Werkzeugbau — Formengrundplattenmontage, Auswerferplattenbefestigung, Werkzeugspannung
Öl- & Gasanlagen — Bohrlochkopfausrüstung, Rohrleitungsflansche, Pumpen- und Kompressormontage
Energieerzeugung — Turbinenmontage, Generatorverankerung, Übertragungsturmverbindungen
Automobil & Antriebsstrang — Motorkomponenten, Getriebegehäuse, Fahrwerksverbindungen
Industrieausrüstung — Spritzgießmaschinen, Hydraulikausrüstung, CNC-Maschinenmontage
Regionale Erkenntnis: Im Nahen Osten sind Sechskantschrauben der Klasse 12.9 besonders häufig in der Öl- und Gasventil- und Instrumentenmontage, bei der Installation von Schwermaschinen und bei Baustahlverbindungen anzutreffen, wo maximale Tragfähigkeit erforderlich ist. Die Brünierung bietet ein elegantes Aussehen und ausreichenden Korrosionsschutz für Innen- und geschützte Umgebungen. Für Küsten- oder Außenanwendungen wird Dacromet (Zinklamellen)-Beschichtung als Alternative empfohlen, die überlegene Korrosionsbeständigkeit ohne Wasserstoffversprödungsrisiko bietet.
Qualitätssicherung
Alle Produkte werden unter strengen Qualitätskontrollverfahren gemäß ISO 898-1 (mechanische Eigenschaften von Verbindungselementen), DIN 931 / DIN 933 und ISO 4014 / ISO 4017 hergestellt.
Qualitätskontrollschritte, die für jede Produktionscharge durchgeführt werden:
Überprüfung der chemischen Zusammensetzung des legierten Stahlmaterials
Zugprüfung des Schraubenkörpers
Härteprüfung zur Bestätigung von 39–44 HRC für Klasse 12.9
Schlagprüfung zur Zähigkeitsverifizierung
Gewindelehrenprüfung (Gut-/Ausschusslehren) für Toleranz 6g
Sichtprüfung auf Oberflächenfehler und Gleichmäßigkeit der Brünierung
Werkstoffprüfzeugnisse (EN 10204 3.1), Maßprüfberichte, Härteprüfberichte und Prüfberichte Dritter (SGS, BV, CTI) können auf Anfrage bereitgestellt werden.
Verpackung & Anpassung
Exportverpackung: Karton / Holzkiste / Stahlpalette
Inlandsverpackung: Standard-Wellpappkarton / Plastikbeutel / Massenkarton
OEM/ODM: Verfügbar — kundenspezifische Größen, Gewindearten (metrisch / UNC / UNF / BSW), Materialien (legierter Stahl, Kohlenstoffstahl) und Oberflächenbehandlungen (verzinkt, Dacromet, blank) können nach Zeichnungen oder Mustern hergestellt werden


