جزئیات اساسی
حجم:0.34 m³
وزن خام:0.34 kg
اندازه:L(5)*W(5)*H(5) cm
وزن خالص:0.057 kg
معرفی محصول
معرفی محصول
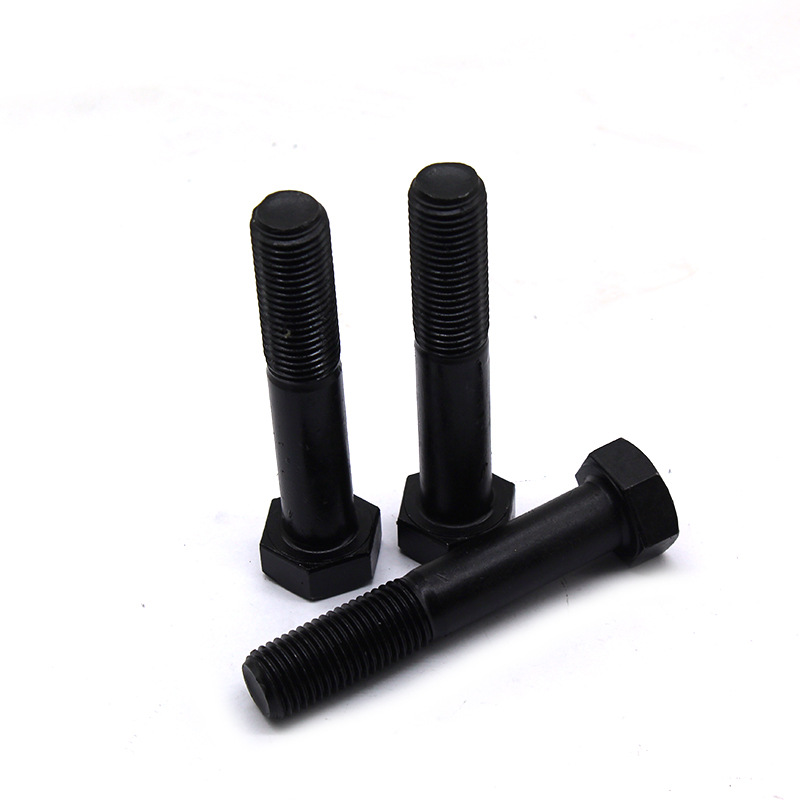
این محصول یک پیچ ششگوش سرتخت با استحکام بالا است که از فولاد آلیاژی (معمولاً 42CrMo یا SCM435) در کلاس خواص 12.9 طبق ISO 898-1 — بالاترین درجه استحکام استاندارد برای بستهای متریک — تولید میشود. این پیچ دارای سر ششگوش استاندارد با رزوه متریک درشت M16 × 2.0 است و با عملیات سطحی اکسید سیاه (سیاهکاری) تکمیل میشود. این محصول با استانداردهای ابعادی DIN 931 (رزوه جزئی) و DIN 933 (رزوه کامل) مطابقت دارد و اندازههای اضافی از M8 تا M36 بنا به درخواست موجود است.
نامگذاری گرید 12.9 نشاندهنده حداقل استحکام کششی 1,220 مگاپاسکال و حداقل استحکام تسلیم 1,100 مگاپاسکال است که این پیچها را برای سختترین کاربردهای کششی بالا در ماشینآلات سنگین، فولاد سازهای، قالبسازی/ابزار قالب و تجهیزات نفت و گاز مناسب میسازد. پوشش اکسید سیاه ظاهری سیاه و یکنواخت و بدون روغن ارائه میدهد و در عین حال خطر تردی هیدروژنی مرتبط با آبکاری الکتریکی را از بین میبرد — یک مزیت ایمنی حیاتی برای بستهای با استحکام بالا. عملیات اکسید سیاه پوشش سطحی ترجیحی برای پیچهای با استحکام بالا (گرید 8.8–12.9) در صنایع OEM جهانی است که به دلیل متالورژی، عملکرد مکانیکی، دقت رزوه و قابلیت اطمینان اتصال بلندمدت است.
مواد و گرید استحکام
پارامتر جزئیات
مواد فولاد آلیاژی (42CrMo، SCM435، 35CrMo)
گرید 12.9 طبق ISO 898-1
استحکام کششی (حداقل) ≥ 1,220 مگاپاسکال
استحکام تسلیم (حداقل) ≥ 1,100 مگاپاسکال
بار اثبات ≥ 970 مگاپاسکال
سختی HRC 39–44 (تقریباً 385–435 HV)
نسبت تسلیم به کششی 0.9
ترکیب شیمیایی C 0.37–0.41%، Cr 0.90–1.20%، Mo 0.15–0.30%
پیچهای گرید 12.9 از فولاد آلیاژی کوئنچ و تمپر شده ساخته میشوند و به حداقل استحکام کششی 1,220 مگاپاسکال با سختی 38–44 HRC دست مییابند. ترکیب مواد معمولاً شامل 0.37–0.41% کربن، 0.90–1.20% کروم و 0.15–0.30% مولیبدن برای قابلیت سختشوندگی کامل است. گرید 12.9 تقریباً 50% استحکام کششی بالاتر از گرید 8.8 و 17% بالاتر از گرید 10.9 ارائه میدهد و آن را به انتخاب ترجیحی برای کاربردهای حیاتی با تنش بالا که حداکثر ظرفیت بار مورد نیاز است تبدیل میکند.
استانداردها و مشخصات
پارامتر جزئیات
نوع محصول پیچ ششگوش سرتخت با استحکام بالا (رزوه جزئی / کامل)
استانداردهای ابعادی DIN 931 (رزوه جزئی) / DIN 933 (رزوه کامل) / ISO 4014 / ISO 4017 / ASME B18.2.1
استاندارد مواد ISO 898-1
اندازه رزوه M16 × 2.0 (استاندارد)؛ M8–M36 موجود
تلورانس رزوه 6g (متریک)
محدوده طول 30 میلیمتر – 300 میلیمتر (قابل سفارشیسازی)
پرداخت سطح اکسید سیاه (استاندارد) / ساده
درجه محصول A / B
DIN 931 پیچهای ششگوش سرتخت با رزوه جزئی و ساقه صاف را مشخص میکند، در حالی که DIN 933 پیچهای ششگوش سرتخت با رزوه کامل را مشخص میکند. هر دو استاندارد رزوههای متریک درشت از M6 تا M36 را در درجات محصول A و B پوشش میدهند. ISO 4014 (رزوه جزئی) و ISO 4017 (رزوه کامل) معادلهای بینالمللی هستند و از نظر ابعادی با DIN 931/933 قابل تعویض میباشند.
ابعاد کلیدی (مرجع — DIN 933 / ISO 4017)
اندازه رزوه (d) گام (P) میلیمتر عرض سرتاسر (s) میلیمتر ارتفاع سر (k) میلیمتر طول رزوه (b)
M10 1.5 16.0 6.4 رزوه کامل
M12 1.75 18.0 7.5 رزوه کامل
M16 2.0 24.0 10.0 رزوه کامل
M20 2.5 30.0 12.5 رزوه کامل
M24 3.0 36.0 15.0 رزوه کامل
M30 3.5 46.0 18.7 رزوه کامل
تمام ابعاد مطابق با استانداردهای DIN 931 / DIN 933 / ISO 4014 / ISO 4017 هستند. برای پیکربندیهای رزوه جزئی (DIN 931)، طول رزوه (b) توسط طول اسمی (L) طبق استاندارد تعیین میشود.
خواص مکانیکی (مرجع — گرید 12.9)
اندازه استحکام کششی (مگاپاسکال) استحکام تسلیم (مگاپاسکال) بار اثبات (مگاپاسکال) سختی
M10 1,220 1,100 970 385–435 HV
M12 1,220 1,100 970 385–435 HV
M16 1,220 1,100 970 385–435 HV
M20 1,220 1,100 970 385–435 HV
M24 1,220 1,100 970 385–435 HV
M30 1,220 1,100 970 385–435 HV
پیچهای گرید 12.9 به حداقل استحکام کششی 1,220 مگاپاسکال و حداقل بار اثبات 970 مگاپاسکال دست مییابند. سختی راکول C معمولاً از 39 تا 44 HRC متغیر است. حداکثر دمای عملیاتی برای پیچهای گرید 12.9 با اکسید سیاه تقریباً 300 درجه سانتیگراد است.
عملیات سطحی اکسید سیاه
پارامتر مشخصات
ضخامت پوشش 0.5–1.5 میکرومتر
مقاومت در برابر پاشش نمک 24–96 ساعت (تا زنگ قرمز، روغنکاری شده)
ظاهر سیاه عمیق، پرداخت مات یکنواخت
مکانیسم خوردگی محافظت سدی (بدون محافظت فداشونده)
حداکثر دمای سرویس ~300 درجه سانتیگراد (پیوسته)
روانکاری بهبود یافته — ثبات گشتاور-کشش را بهبود میبخشد
خطر تردی هیدروژنی هیچ — بدون اسیدشویی یا الکترولیز
اکسید سیاه یک پوشش تبدیلی است که از واکنش شیمیایی بین سطح فولاد و نمکهای اکسیدکننده تولید میشود و یک لایه مگنتیت متراکم (Fe₃O₄) با ضخامت 0.5–1.5 میکرومتر تشکیل میدهد. فرآیند تبدیل سطحی دمای پایین در حدود 140–180 درجه سانتیگراد عمل میکند و اطمینان میدهد که ریزساختار کوئنچ و تمپر شده تغییر نمیکند و خواص مکانیکی تخریب نمیشوند.
مزایای کلیدی اکسید سیاه برای گرید 12.9:
بدون خطر تردی هیدروژنی — برخلاف آبکاری الکتریکی، اکسید سیاه هیدروژن را به فولاد وارد نمیکند
هندسه رزوه را حفظ میکند — پوشش نازک نیازی به رزوهزنی مجدد پس از پوشش ندارد
دقت پیشبار را حفظ میکند — رابطه گشتاور-کشش ثابت برای اتصالات مبتنی بر اصطکاک
روانکاری بهبود یافته — اصطکاک را در حین سفتکردن کاهش میدهد
نکته مهم برای گرید 12.9: پیچهای گرید 12.9 سختی بالای 320 HV دارند و به ویژه در برابر تردی هیدروژنی هنگام آبکاری الکتریکی مستعد هستند. اکسید سیاه دقیقاً به این دلیل که کاملاً از این خطر اجتناب میکند، عملیات سطحی ترجیحی است. راهنمایی صنعت به صراحت بیان میکند که پیچهای گرید 12.9 معمولاً به جای آبکاری الکتریکی تحت عملیات اکسید سیاه قرار میگیرند.
مشخصات گشتاور (گرید 12.9، اکسید سیاه)
اندازه گشتاور سفتکردن توصیه شده (نیوتنمتر) گشتاور سفتکردن (فوت-پوند)
M10 48.0 35.4
M12 86.0 63.4
M16 210.0 154.9
M20 410.0 302.4
M24 710.0 523.7
مقادیر گشتاور فرض میکنند μ = 0.12–0.14 (اکسید سیاه، کمی روغنکاری شده). اکسید سیاه روانکاری بهبود یافته در مقایسه با فولاد ساده ارائه میدهد که ممکن است ضریب اصطکاک را کاهش دهد و نیاز به مقادیر گشتاور تنظیمشده داشته باشد. برای مجموعههای حیاتی، روش سفتکردن، اصطکاک و پیشبار را روی اتصال واقعی با استفاده از تست گشتاور-کشش ISO 16047 اعتبارسنجی کنید.
کاربردها
پیچهای ششگوش سرتخت گرید 12.9 با اکسید سیاه به طور گسترده در صنایع مختلف استفاده میشوند:
فولاد سازهای و ساختوساز — اتصالات تیر به ستون، مهاربندی، لنگر پایه ستون، اتصالات پل
ماشینآلات سنگین — پرسها، جرثقیلها، بیل مکانیکی، تجهیزات معدنی، اجزای توربین بادی
قالبسازی و ابزار قالب — مونتاژ پایه قالب، بستن صفحه پرتاب، گیره قالب
تأسیسات نفت و گاز — تجهیزات سرچاهی، فلنجهای خط لوله، نصب پمپ و کمپرسور
تولید نیرو — نصب توربین، لنگر ژنراتور، اتصالات برج انتقال
خودرو و پیشرانه — اجزای موتور، محفظههای انتقال، اتصالات شاسی
تجهیزات صنعتی — ماشینهای قالبگیری تزریقی، تجهیزات هیدرولیک، مونتاژ ماشین CNC
بینش منطقهای: در خاورمیانه، پیچهای ششگوش سرتخت گرید 12.9 به ویژه در مونتاژ شیر و ابزار دقیق نفت و گاز، نصب ماشینآلات سنگین و اتصالات فولاد سازهای که حداکثر ظرفیت بار مورد نیاز است، رایج هستند. پرداخت اکسید سیاه ظاهری یکنواخت و محافظت کافی در برابر خوردگی برای محیطهای داخلی و محافظتشده فراهم میکند. برای کاربردهای ساحلی یا خارجی، پوشش داکرومت (ورق روی) به عنوان جایگزینی توصیه میشود که مقاومت در برابر خوردگی برتر بدون خطر تردی هیدروژنی ارائه میدهد.
تضمین کیفیت
تمام محصولات تحت روشهای کنترل کیفیت دقیق مطابق با ISO 898-1 (خواص مکانیکی بستها)، DIN 931 / DIN 933 و استانداردهای ISO 4014 / ISO 4017 تولید میشوند.
مراحل کنترل کیفیت انجام شده روی هر دسته تولید:
تأیید ترکیب شیمیایی مواد فولاد آلیاژی
تست کشش بدنه پیچ
تست سختی برای تأیید 39–44 HRC برای گرید 12.9
تست ضربه برای تأیید چقرمگی
بازرسی گیج رزوه (گیجهای عبور/عدم عبور) برای تلورانس 6g
بازرسی بصری برای عیوب سطحی و یکنواختی پوشش اکسید سیاه
گواهیهای تست مواد (EN 10204 3.1)، گزارشهای بازرسی ابعادی، گزارشهای تست سختی و گزارشهای بازرسی شخص ثالث (SGS، BV، CTI) بنا به درخواست قابل ارائه هستند.
بستهبندی و سفارشیسازی
بستهبندی صادراتی: کارتن / جعبه چوبی / پالت فولادی
بستهبندی داخلی: جعبه مقوایی استاندارد / کیسه پلاستیکی / کارتن فله
OEM/ODM: موجود — اندازههای سفارشی، انواع رزوه (متریک / UNC / UNF / BSW)، مواد (فولاد آلیاژی، فولاد کربنی) و پرداختهای سطحی (آبکاری روی، داکرومت، ساده) میتوانند طبق نقشهها یا نمونهها تولید شوند


