Najważniejsze szczegóły
Objętość:0.34 m³
Waga brutto:0.34 kg
Rozmiar:L(5)*W(5)*H(5) cm
Waga netto:0.057 kg
Wprowadzenie produktu
Przegląd produktu
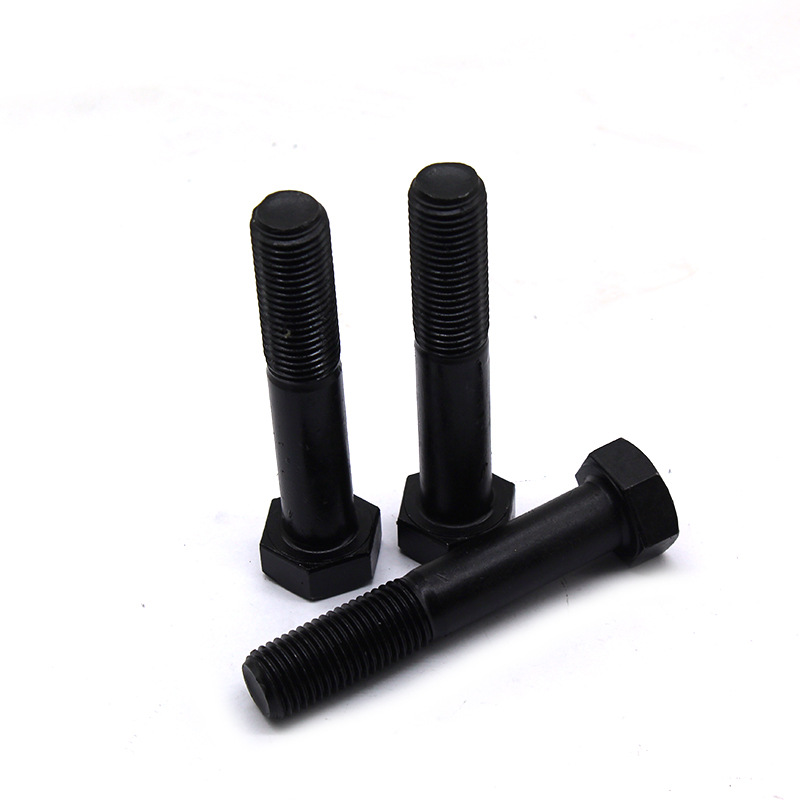
Niniejszy produkt to śruba z łbem sześciokątnym o wysokiej wytrzymałości, produkowana ze stali stopowej (typowo 42CrMo lub SCM435) w klasie własności 12.9 według ISO 898-1 — najwyższej standardowej klasie wytrzymałości dla elementów złącznych metrycznych. Śruba posiada standardowy łeb sześciokątny z metrycznym gwintem zwykłym M16 × 2,0 i jest wykończona czernieniem tlenkowym (oksydowaniem). Produkt jest zgodny z normami wymiarowymi DIN 931 (gwint częściowy) i DIN 933 (gwint pełny), a na życzenie dostępne są dodatkowe rozmiary od M8 do M36.
Oznaczenie klasy 12.9 wskazuje minimalną wytrzymałość na rozciąganie 1 220 MPa i minimalną granicę plastyczności 1 100 MPa, co czyni te śruby odpowiednimi do najbardziej wymagających zastosowań o wysokiej wytrzymałości w maszynach ciężkich, konstrukcjach stalowych, oprzyrządowaniu form i matryc oraz sprzęcie naftowo-gazowym. Powłoka czernienia tlenkowego zapewnia elegancki, czarny wygląd bez oleju, jednocześnie eliminując ryzyko kruchości wodorowej związane z galwanizacją — kluczową zaletę bezpieczeństwa dla elementów złącznych o wysokiej wytrzymałości. Obróbka czernieniem tlenkowym jest preferowanym wykończeniem powierzchni dla śrub o wysokiej wytrzymałości (klasa 8.8–12.9) w globalnym przemyśle OEM, ze względu na metalurgię, właściwości mechaniczne, precyzję gwintu i długoterminową niezawodność połączenia.
Materiał i klasa wytrzymałości
Parametr Szczegóły
Materiał Stal stopowa (42CrMo, SCM435, 35CrMo)
Klasa 12.9 według ISO 898-1
Wytrzymałość na rozciąganie (min.) ≥ 1 220 MPa
Granica plastyczności (min.) ≥ 1 100 MPa
Obciążenie próbne ≥ 970 MPa
Twardość HRC 39–44 (około 385–435 HV)
Stosunek granicy plastyczności do wytrzymałości na rozciąganie 0,9
Skład chemiczny C 0,37–0,41%, Cr 0,90–1,20%, Mo 0,15–0,30%
Śruby klasy 12.9 są produkowane ze stali stopowej hartowanej i odpuszczanej i osiągają minimalną wytrzymałość na rozciąganie 1 220 MPa przy twardości 38–44 HRC. Skład materiału zazwyczaj obejmuje 0,37–0,41% węgla, 0,90–1,20% chromu i 0,15–0,30% molibdenu dla zdolności do hartowania na wskroś. Klasa 12.9 zapewnia około 50% wyższą wytrzymałość na rozciąganie niż klasa 8.8 i 17% wyższą niż klasa 10.9, co czyni ją preferowanym wyborem do krytycznych zastosowań o wysokich naprężeniach, gdzie wymagana jest maksymalna nośność.
Normy i specyfikacje
Parametr Szczegóły
Typ produktu Śruba z łbem sześciokątnym o wysokiej wytrzymałości (częściowo / całkowicie gwintowana)
Normy wymiarowe DIN 931 (gwint częściowy) / DIN 933 (gwint pełny) / ISO 4014 / ISO 4017 / ASME B18.2.1
Norma materiałowa ISO 898-1
Rozmiar gwintu M16 × 2,0 (standard); dostępne M8–M36
Tolerancja gwintu 6g (metryczna)
Zakres długości 30 mm – 300 mm (możliwość dostosowania)
Wykończenie powierzchni Czernienie tlenkowe (standard) / surowe
Klasa produktu A / B
DIN 931 określa częściowo gwintowane śruby z łbem sześciokątnym z gładkim trzpieniem, natomiast DIN 933 określa całkowicie gwintowane śruby z łbem sześciokątnym. Obie normy obejmują metryczne gwinty zwykłe od M6 do M36 w klasach produktu A i B. ISO 4014 (gwint częściowy) i ISO 4017 (gwint pełny) są międzynarodowymi odpowiednikami i są wymiarowo wymienne z DIN 931/933.
Kluczowe wymiary (odniesienie — DIN 933 / ISO 4017)
Rozmiar gwintu (d) Skok (P) mm Szerokość między ściankami (s) mm Wysokość łba (k) mm Długość gwintu (b)
M10 1,5 16,0 6,4 Gwint pełny
M12 1,75 18,0 7,5 Gwint pełny
M16 2,0 24,0 10,0 Gwint pełny
M20 2,5 30,0 12,5 Gwint pełny
M24 3,0 36,0 15,0 Gwint pełny
M30 3,5 46,0 18,7 Gwint pełny
Wszystkie wymiary są zgodne z normami DIN 931 / DIN 933 / ISO 4014 / ISO 4017. W przypadku konfiguracji częściowo gwintowanych (DIN 931) długość gwintu (b) jest określana przez długość nominalną (L) zgodnie z normą.
Właściwości mechaniczne (odniesienie — klasa 12.9)
Rozmiar Wytrzymałość na rozciąganie (MPa) Granica plastyczności (MPa) Obciążenie próbne (MPa) Twardość
M10 1 220 1 100 970 385–435 HV
M12 1 220 1 100 970 385–435 HV
M16 1 220 1 100 970 385–435 HV
M20 1 220 1 100 970 385–435 HV
M24 1 220 1 100 970 385–435 HV
M30 1 220 1 100 970 385–435 HV
Śruby klasy 12.9 osiągają minimalną wytrzymałość na rozciąganie 1 220 MPa i minimalne obciążenie próbne 970 MPa. Twardość w skali Rockwella C zazwyczaj wynosi od 39 do 44 HRC. Maksymalna temperatura pracy śrub klasy 12.9 z czernieniem tlenkowym wynosi około 300°C.
Obróbka powierzchni — czernienie tlenkowe
Parametr Specyfikacja
Grubość powłoki 0,5–1,5 μm
Odporność na mgłę solną 24–96 godzin (do rdzy czerwonej, naoliwione)
Wygląd Głęboka czerń, jednolite matowe wykończenie
Mechanizm korozji Ochrona barierowa (brak ochrony poświęcalnej)
Maksymalna temperatura eksploatacji ~300°C (ciągła)
Smarowność Zwiększona — poprawia spójność momentu dokręcania i napięcia wstępnego
Ryzyko kruchości wodorowej Brak — bez trawienia kwasowego ani elektrolizy
Czernienie tlenkowe to powłoka konwersyjna powstająca w wyniku reakcji chemicznej między powierzchnią stali a solami utleniającymi, tworząca gęstą warstwę magnetytu (Fe₃O₄) o grubości 0,5–1,5 μm. Niskotemperaturowy proces konwersji powierzchniowej przebiega w temperaturze około 140–180°C, zapewniając brak zmian w mikrostrukturze hartowanej i odpuszczanej oraz brak degradacji właściwości mechanicznych.
Kluczowe zalety czernienia tlenkowego dla klasy 12.9:
Brak ryzyka kruchości wodorowej — w przeciwieństwie do galwanizacji, czernienie tlenkowe nie wprowadza wodoru do stali
Zachowanie geometrii gwintu — cienka powłoka nie wymaga ponownego gwintowania po powłoce
Utrzymanie dokładności napięcia wstępnego — spójna zależność momentu dokręcania i napięcia wstępnego dla połączeń opartych na tarciu
Zwiększona smarowność — zmniejsza tarcie podczas dokręcania
Ważna uwaga dla klasy 12.9: Śruby klasy 12.9 mają twardość powyżej 320 HV i są szczególnie podatne na kruchość wodorową w przypadku galwanizacji. Czernienie tlenkowe jest preferowaną obróbką powierzchni właśnie dlatego, że całkowicie eliminuje to ryzyko. Wytyczne branżowe wyraźnie stwierdzają, że śruby klasy 12.9 zazwyczaj poddaje się obróbce czernienia tlenkowego, a nie galwanizacji.
Specyfikacje momentu dokręcania (klasa 12.9, czernienie tlenkowe)
Rozmiar Zalecany moment dokręcania (N·m) Moment dokręcania (ft-lb)
M10 48,0 35,4
M12 86,0 63,4
M16 210,0 154,9
M20 410,0 302,4
M24 710,0 523,7
Wartości momentu dokręcania zakładają μ = 0,12–0,14 (czernienie tlenkowe, lekko naoliwione). Czernienie tlenkowe zapewnia zwiększoną smarowność w porównaniu do stali surowej, co może zmniejszyć współczynnik tarcia i wymagać dostosowania wartości momentu dokręcania. W przypadku krytycznych zespołów należy zweryfikować metodę dokręcania, tarcie i napięcie wstępne na rzeczywistym połączeniu za pomocą testu momentu dokręcania i napięcia wstępnego ISO 16047.
Zastosowania
Śruby z łbem sześciokątnym klasy 12.9 z czernieniem tlenkowym są szeroko stosowane w różnych gałęziach przemysłu:
Konstrukcje stalowe i budownictwo — Połączenia belka-słup, stężenia, kotwienie podstawy słupa, połączenia mostowe
Maszyny ciężkie — Prasy, dźwigi, koparki, sprzęt górniczy, komponenty turbin wiatrowych
Oprzyrządowanie form i matryc — Montaż podstawy formy, mocowanie płyty wyrzutowej, zaciskanie matrycy
Obiekty naftowo-gazowe — Sprzęt głowicy odwiertu, kołnierze rurociągów, mocowanie pomp i sprężarek
Energetyka — Mocowanie turbin, kotwienie generatorów, połączenia wież przesyłowych
Motoryzacja i układy napędowe — Komponenty silnika, obudowy przekładni, połączenia podwozia
Sprzęt przemysłowy — Wtryskarki, sprzęt hydrauliczny, montaż maszyn CNC
Wgląd regionalny: Na Bliskim Wschodzie śruby z łbem sześciokątnym klasy 12.9 są szczególnie powszechne w montażu zaworów i przyrządów naftowo-gazowych, instalacji maszyn ciężkich oraz połączeniach konstrukcji stalowych, gdzie wymagana jest maksymalna nośność. Wykończenie czernieniem tlenkowym zapewnia elegancki wygląd i odpowiednią ochronę przed korozją w środowiskach wewnętrznych i chronionych. W zastosowaniach przybrzeżnych lub zewnętrznych zaleca się powłokę Dacromet (płatki cynku) jako alternatywę zapewniającą lepszą odporność na korozję bez ryzyka kruchości wodorowej.
Zapewnienie jakości
Wszystkie produkty są wytwarzane w ramach ścisłych procedur kontroli jakości zgodnie z ISO 898-1 (właściwości mechaniczne elementów złącznych), DIN 931 / DIN 933 oraz ISO 4014 / ISO 4017.
Kroki kontroli jakości wykonywane dla każdej partii produkcyjnej:
Weryfikacja składu chemicznego materiału ze stali stopowej
Test rozciągania korpusu śruby
Test twardości w celu potwierdzenia 39–44 HRC dla klasy 12.9
Test udarności w celu weryfikacji ciągliwości
Kontrola sprawdzianami gwintowymi (sprawdziany przechodnie/nieprzechodnie) dla tolerancji 6g
Kontrola wizualna pod kątem wad powierzchniowych i jednolitości powłoki czernienia tlenkowego
Certyfikaty badań materiałowych (EN 10204 3.1), raporty z kontroli wymiarowej, raporty z badań twardości oraz raporty z inspekcji stron trzecich (SGS, BV, CTI) mogą być dostarczone na życzenie.
Opakowanie i dostosowanie
Opakowanie eksportowe: Karton / skrzynia drewniana / paleta stalowa
Opakowanie krajowe: Standardowe pudełko tekturowe / torba plastikowa / karton zbiorczy
OEM/ODM: Dostępne — niestandardowe rozmiary, typy gwintów (metryczny / UNC / UNF / BSW), materiały (stal stopowa, stal węglowa) i wykończenia powierzchni (cynkowane, Dacromet, surowe) mogą być produkowane zgodnie z rysunkami lub próbkami


