รายละเอียดที่สำคัญ
ปริมาตร:0.3 m³
ปริมาณการสั่งซื้อขั้นต่ำ:200起订
น้ำหนักรวม:0.3 kg
ระยะเวลาการจัดส่ง:1周内
ขนาด:L(8)*W(8)*H(8) cm
น้ำหนักสุทธิ:0.063 kg
แนะนำผลิตภัณฑ์
ภาพรวมผลิตภัณฑ์
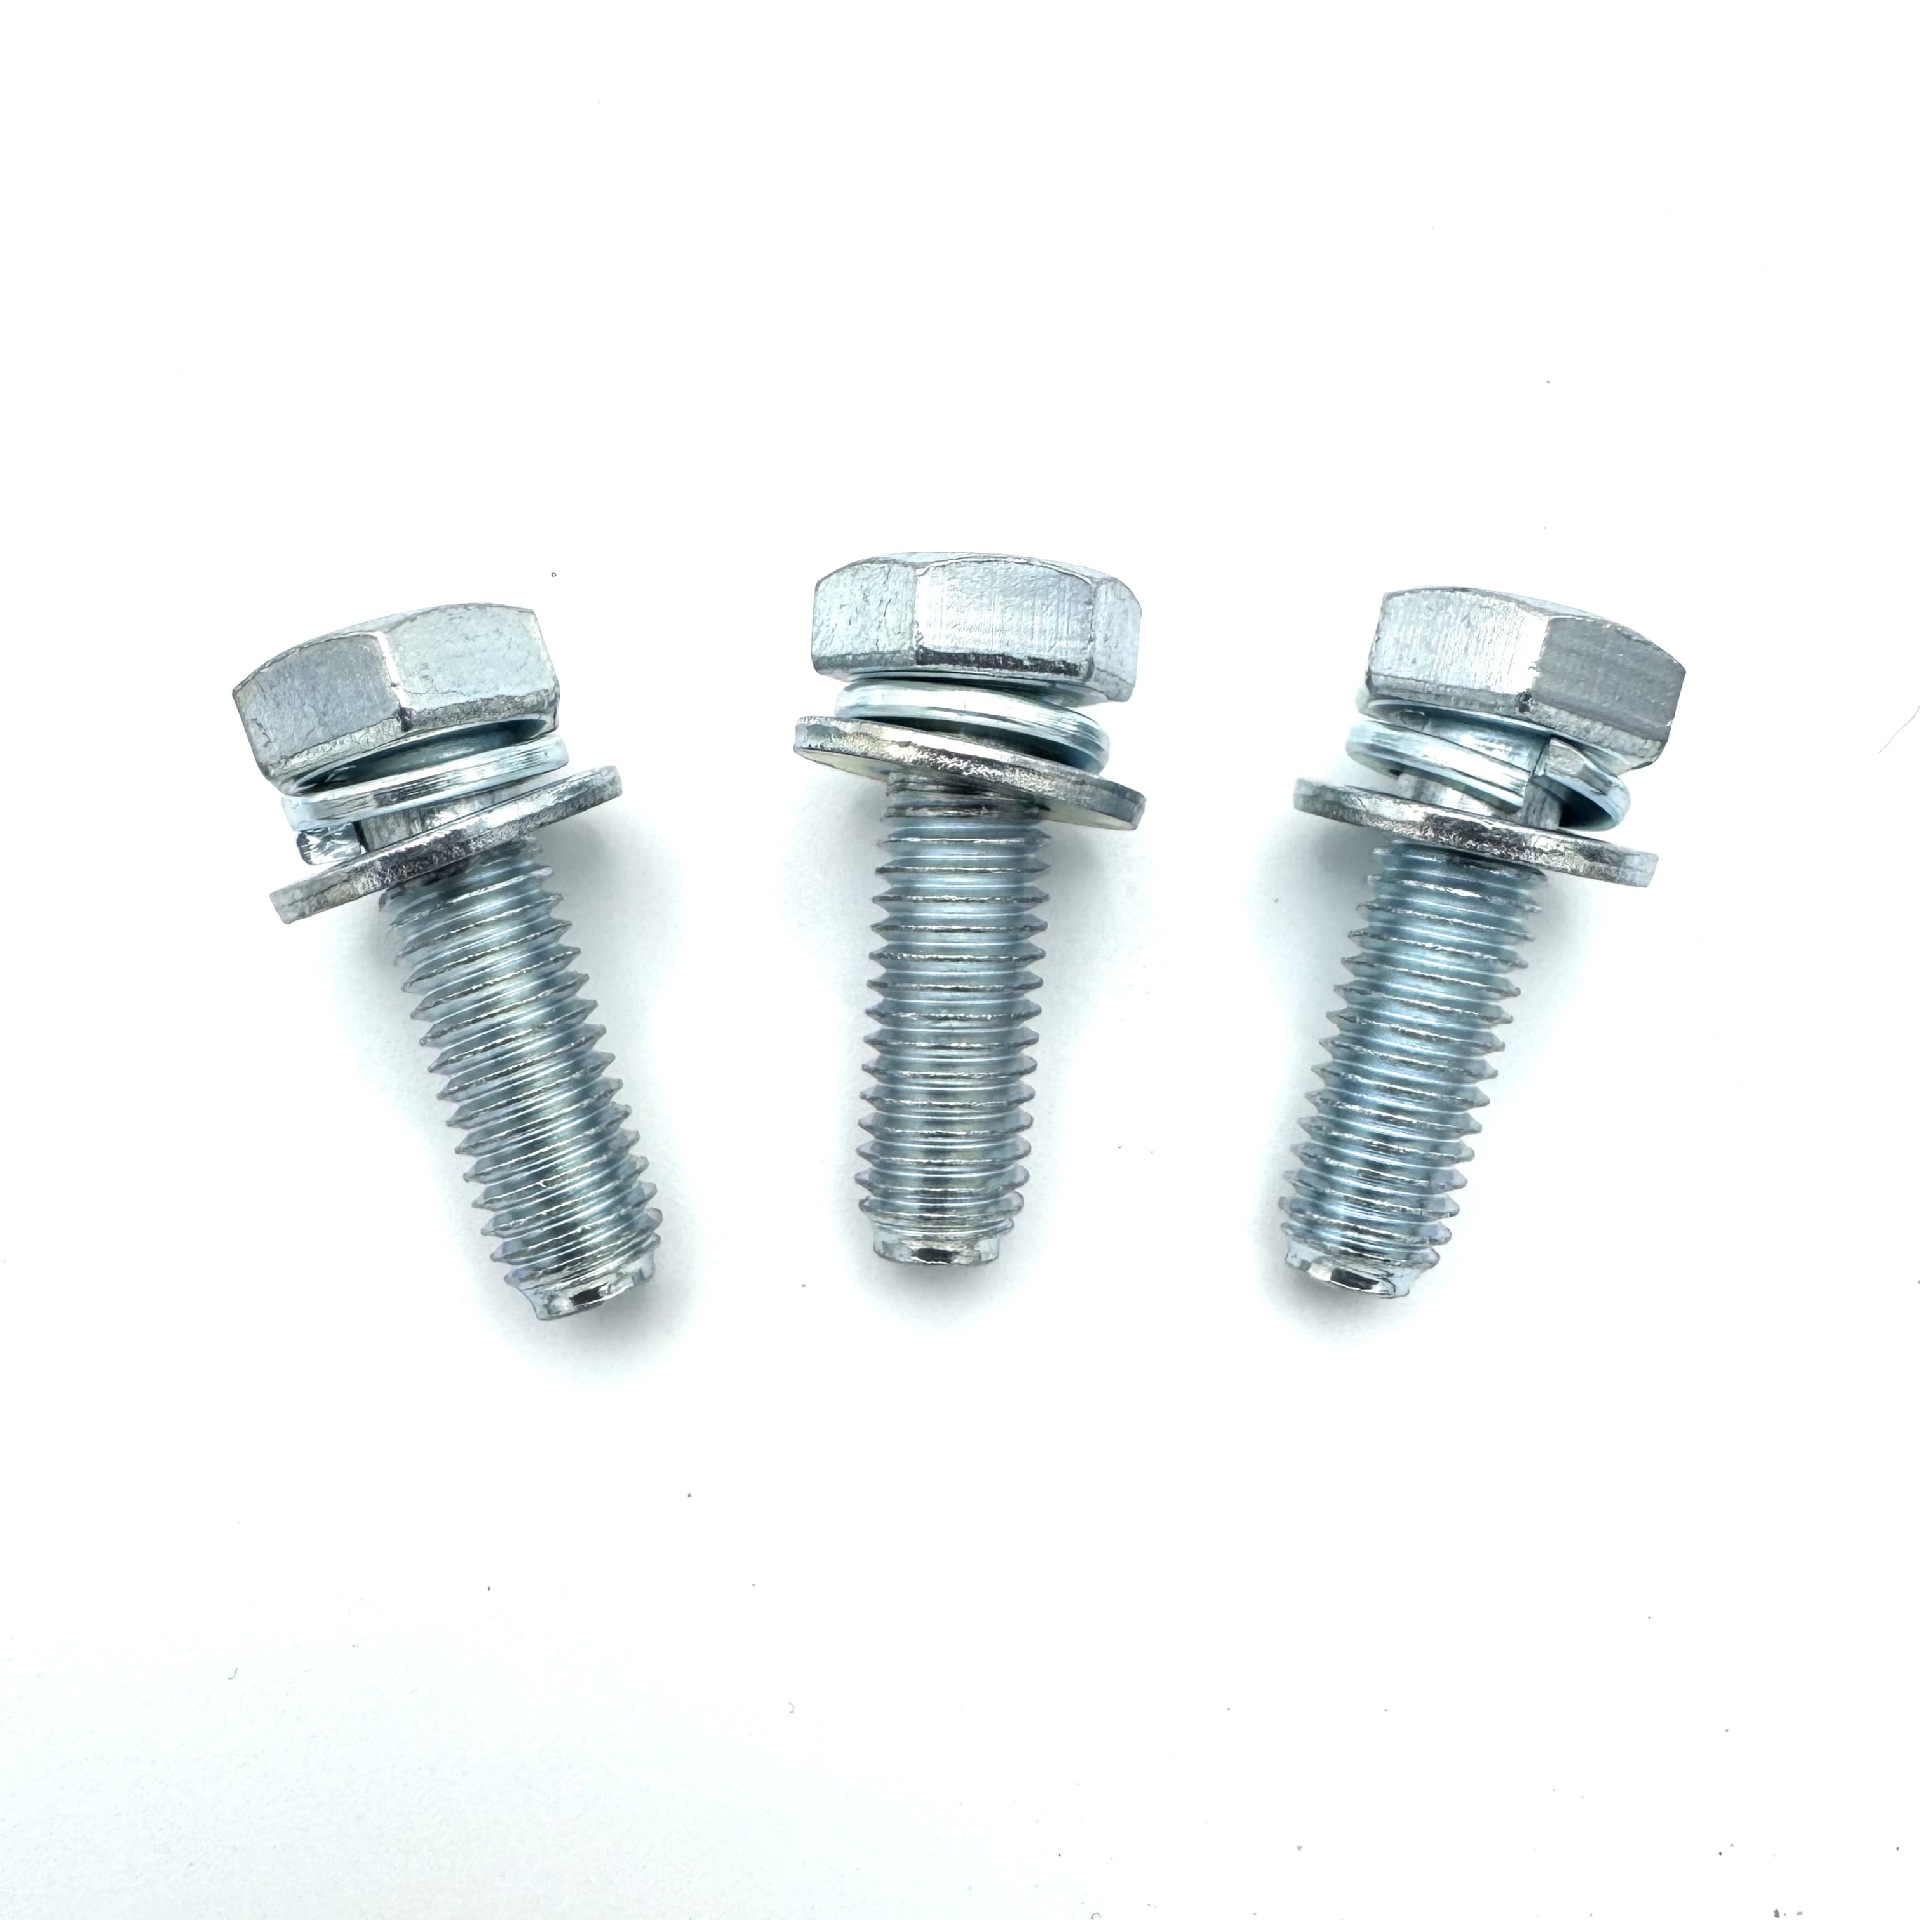
ผลิตภัณฑ์นี้เป็นสลักเกลียวแบบประกอบสำเร็จรูปสามชิ้น หรือที่รู้จักกันในชื่อสกรู SEMS สลักเกลียวประกอบแหวนรอง หรือสกรูแบบประกอบ ซึ่งประกอบด้วยสลักเกลียวหัวหกเหลี่ยมหรือหัวซ็อกเก็ต แหวนรองสปริง (แหวนล็อกแบบผ่า) และแหวนรองแบน (แหวนรองธรรมดา) ที่ประกอบสำเร็จรูปจากโรงงานเป็นหน่วยเดียวที่ยึดติดกัน แหวนรองถูกยึดไว้บนก้านสลักเกลียวโดยเส้นผ่านศูนย์กลางหลักของเกลียวซึ่งใหญ่กว่ารูแหวนรอง ทำให้หมุนได้อย่างอิสระแต่ไม่หลุดออก การออกแบบนี้ช่วยลดความจำเป็นในการจัดการแหวนรองแยกต่างหากระหว่างการติดตั้ง เพิ่มประสิทธิภาพการประกอบอย่างมีนัยสำคัญ และลดความเสี่ยงที่แหวนรองจะหายหรือหล่นในหน้างาน
ผลิตภัณฑ์มีให้เลือกในระดับคุณสมบัติ 4.8 และ 8.8 ตาม ISO 898-1 โดยมีขนาดมาตรฐานตั้งแต่ M3 ถึง M12 (M14–M36 มีให้ตามคำขอ) มีทั้งแบบหัวหกเหลี่ยมนอกและหัวซ็อกเก็ตหกเหลี่ยมภายใน โดยการชุบสังกะสีเป็นผิวสำเร็จมาตรฐาน สลักเกลียวสามารถผลิตได้ตามมาตรฐาน GB/T 9074.13 (หัวหกเหลี่ยมนอก), GB/T 9074.4 / 9074.8 (หัวแบนร่องไขว้) และ DIN 912 / ISO 4762 + การประกอบแหวนรอง
ประเภทผลิตภัณฑ์และการออกแบบ
คุณสมบัติ รายละเอียด
ประเภทผลิตภัณฑ์ สลักเกลียวแบบประกอบสามชิ้น / สกรู SEMS / สลักเกลียวประกอบแหวนรอง
ประเภทหัว หัวหกเหลี่ยมนอก / หัวซ็อกเก็ตหกเหลี่ยมภายใน / หัวแบนร่องไขว้
การจัดเรียงแหวนรอง แหวนรองสปริงหนึ่งตัว (แหวนล็อก) + แหวนรองแบนหนึ่งตัว ประกอบสำเร็จรูปจากโรงงาน
การยึดแหวนรอง ยึดติดบนก้านโดยเส้นผ่านศูนย์กลางหลักของเกลียว — แหวนรองหมุนได้อย่างอิสระแต่ไม่หลุดออก
รูปแบบเกลียว เกลียวเต็มหรือเกลียวบางส่วน
ทิศทางเกลียว ขวา (ซ้ายมีให้ตามคำขอ)
พิกัดความเผื่อเกลียว 6g (เมตริก)
การออกแบบแหวนรองแบบยึดติดเป็นคุณสมบัติที่กำหนดของผลิตภัณฑ์นี้ แตกต่างจากการประกอบแหวนรองแบบหลวมที่แหวนรองอาจสูญหายระหว่างการขนส่งหรือการจัดการ การออกแบบ SEMS รับประกันว่าแหวนรองสปริงและแหวนรองแบนยังคงติดอยู่กับสลักเกลียวอย่างถาวร ซึ่งให้ข้อได้เปรียบในการปฏิบัติงานหลายประการ: การประกอบเร็วขึ้น (ไม่ต้องจัดการแหวนรองแยก), จำนวนชิ้นส่วนลดลง (หนึ่ง SKU แทนสามชิ้น), ขจัดข้อบกพร่องจากแหวนรองหายในสายการประกอบอัตโนมัติและ manual และแรงอัดล่วงหน้าที่สม่ำเสมอเนื่องจากชุดแหวนรองที่ถูกต้องมีอยู่เสมอ
แหวนรองสปริงให้การล็อกเพื่อป้องกันการคลายตัวภายใต้การสั่นสะเทือน ในขณะที่แหวนรองแบนกระจายแรงยึดเหนี่ยวไปยังพื้นที่รับน้ำหนักที่ใหญ่ขึ้นและปกป้องพื้นผิวที่ประกบจากการเสียหาย เมื่อรวมกันแล้วจะสร้างโซลูชันการยึดที่สมบูรณ์ในหน่วยเดียว
วัสดุและระดับความแข็งแรง
ระดับ วัสดุ ความต้านทานแรงดึง (ต่ำสุด) ความต้านทานแรงคราก (ต่ำสุด) ความแข็ง การใช้งานทั่วไป
4.8 เหล็กกล้าคาร์บอนต่ำ (Q235) ≥400 MPa ≥320 MPa ≤ 255 HV การประกอบทั่วไป แผ่นโลหะ โครงสร้างเบา
8.8 เหล็กกล้าคาร์บอนปานกลาง (10B21, 45#) ≥800 MPa ≥640 MPa 250–320 HV เครื่องจักร การประกอบอุปกรณ์ การเชื่อมต่อโครงสร้าง
สลักเกลียวแบบประกอบระดับ 4.8 ผลิตจากเหล็กกล้าคาร์บอนต่ำ (Q235) และเป็นระดับมาตรฐานสำหรับงานประกอบทั่วไป ความแข็งสูงสุดที่อนุญาตสำหรับระดับ 4.8 คือ 255 HV
สลักเกลียวแบบประกอบระดับ 8.8 โดยทั่วไปผลิตจากเหล็กโบรอน 10B21 ผ่านการขึ้นรูปเย็น ตามด้วยการชุบแข็งและอบคืนตัวเพื่อให้ได้คุณสมบัติทางกลที่ต้องการ กระบวนการอบชุบความร้อนสำหรับสลักเกลียวแบบประกอบระดับ 8.8 รวมถึงขั้นตอนการขจัดไฮโดรเจน (อบ) เพื่อป้องกันการเปราะจากไฮโดรเจนของแหวนรองสปริง ซึ่งเป็นจุดควบคุมคุณภาพที่สำคัญ ระดับ 8.8 ให้ความต้านทานแรงดึงสูงกว่าระดับ 4.8 ประมาณ 100%
สำหรับตัวเลือกสแตนเลส มี SS304 (A2-70) และ SS316 (A4-70) ในรูปแบบที่เทียบเท่า
มาตรฐานและข้อกำหนด
พารามิเตอร์ รายละเอียด
ประเภทผลิตภัณฑ์ สลักเกลียวแบบประกอบ / สกรู SEMS / สลักเกลียวประกอบแหวนรอง
มาตรฐาน GB/T 9074.13 (สลักเกลียวแบบประกอบหัวหกเหลี่ยมนอก) / GB/T 9074.4 / 9074.8 (หัวแบนร่องไขว้) / DIN 912 + การประกอบแหวนรอง / ASME B18.13.1M (SEMS เมตริก)
ขนาดเกลียว M3, M4, M5, M6, M8, M10, M12 (M14–M36 ตามคำขอ)
ระยะพิทช์เกลียว M3×0.5, M4×0.7, M5×0.8, M6×1.0, M8×1.25, M10×1.5, M12×1.75
ช่วงความยาว 5 มม. – 200 มม. (ปรับแต่งได้)
พิกัดความเผื่อเกลียว 6g (เมตริก)
ผิวสำเร็จ ชุบสังกะสี (น้ำเงิน-ขาว / ใส / เหลือง) / ไม่เคลือบ / HDG (ตามคำขอ)
ระดับผลิตภัณฑ์ A
GB/T 9074.13-1988 กำหนดสลักเกลียวหัวหกเหลี่ยมนอกพร้อมแหวนรองสปริงและแหวนรองแบน โดยมีขนาดเกลียวตั้งแต่ M3 ถึง M12 และความยาวตั้งแต่ 5 มม. ถึง 90 มม. มาตรฐานนี้เทียบเท่าทางเทคนิคกับ DIN 6921 (สลักเกลียวหัวหน้าแปลนพร้อมแหวนรอง) ในแง่ของแนวคิดการประกอบแหวนรอง
ASME B18.13.1M-2011 ครอบคลุม SEMS เมตริก (สกรูและชุดแหวนรอง) สำหรับสกรูเครื่องที่ชุบแข็งตลอดในระดับคุณสมบัติ 8.8, 9.8 และ 10.9 และสกรูเกลียวปล่อยที่ชุบแข็งผิวจากเส้นผ่านศูนย์กลางระบุ 5 มม. ถึง 12 มม. มาตรฐานนี้ให้ข้อกำหนดด้านขนาดและทางกลสำหรับชุดแหวนรองแบบยึดติด
ขนาดหลัก (อ้างอิง — หัวหกเหลี่ยมนอก, GB/T 9074.13)
ขนาดเกลียว (d) ระยะพิทช์ (P) มม. ความกว้างAcross Flats (s) มม. ความสูงหัว (k) มม. เส้นผ่านศูนย์กลางนอกแหวนรองแบน (มม.) ความหนาแหวนรองแบน (มม.)
M3 0.5 5.5 2.0 7 0.5
M4 0.7 7.0 2.8 9 0.8
M5 0.8 8.0 3.5 10 1.0
M6 1.0 10.0 4.0 12 1.6
M8 1.25 13.0 5.3 16 1.6
M10 1.5 16.0 6.4 20 2.0
M12 1.75 18.0 7.5 24 2.5
ขนาดทั้งหมดเป็นไปตามมาตรฐาน GB/T 9074.13 / DIN 6921 ขนาดแหวนรองตาม DIN 125 (แบน) และ DIN 127 (สปริง)
คุณสมบัติทางกล (อ้างอิง)
ขนาด ระดับ ความต้านทานแรงดึง (MPa) ความต้านทานแรงคราก (MPa) ความแข็งสูงสุด
M6 4.8 400 320 255 HV
M8 4.8 400 320 255 HV
M8 8.8 800 640 320 HV
M10 8.8 800 640 320 HV
M12 8.8 800 640 320 HV
สำหรับสลักเกลียวแบบประกอบระดับ 8.8 วัสดุโดยทั่วไปคือเหล็กโบรอน 10B21 ซึ่งขึ้นรูปเย็นแล้วชุบแข็งและอบคืนตัวเพื่อให้ได้คุณสมบัติทางกลที่กำหนด แหวนรองสปริงภายในชุดก็ผ่านการอบชุบความร้อนและขจัดไฮโดรเจนเพื่อป้องกันการเปราะจากไฮโดรเจน — ขั้นตอนควบคุมคุณภาพที่สำคัญซึ่งแยกแยะสลักเกลียวแบบประกอบคุณภาพสูงจากผลิตภัณฑ์ด้อยคุณภาพ
ผิวสำเร็จและการป้องกันการกัดกร่อน
ผิวสำเร็จ ความหนาเคลือบ ความต้านทานการพ่นเกลือ สภาพแวดล้อมที่แนะนำ
ชุบสังกะสี (น้ำเงิน-ขาว) 8–12 μm 72–144 ชั่วโมง ภายในอาคาร อุตสาหกรรมทั่วไป
ชุบสังกะสี (เหลือง) 8–12 μm 96–168 ชั่วโมง ภายนอกอาคาร การกัดกร่อนปานกลาง
ชุบสังกะสี (ใส) 5–8 μm 48–96 ชั่วโมง ภายในอาคาร การป้องกันชั่วคราว
HDG (ตามคำขอ) 45–85 μm 500–1,500+ ชั่วโมง ภายนอกอาคาร ชายฝั่ง ทะเล
Dacromet (ตามคำขอ) 5–12 μm 600–1,500+ ชั่วโมง ชายฝั่ง นอกชายฝั่ง การกัดกร่อนสูง
การชุบสังกะสีให้การป้องกันแบบเสียสละ (แคโทดิก) แก่เหล็กกล้าที่อยู่ข้างใต้ การชุบสังกะสีน้ำเงิน-ขาวมาตรฐานเป็นผิวสำเร็จที่พบมากที่สุดสำหรับสลักเกลียวแบบประกอบและให้การป้องกันการกัดกร่อนที่ดีสำหรับการใช้งานภายในอาคารและอุตสาหกรรมทั่วไป การเคลือบสังกะสีถูกนำไปใช้หลังการประกอบ เพื่อให้แน่ใจว่าครอบคลุมสลักเกลียว แหวนรองสปริง และแหวนรองแบนอย่างสมบูรณ์
หมายเหตุสำคัญสำหรับระดับ 8.8: ตัวยึดความแข็งแรงสูงที่ชุบด้วยไฟฟ้า (ระดับ 8.8 ขึ้นไป) มีความไวต่อการเปราะจากไฮโดรเจน กระบวนการอบชุบความร้อนสำหรับสลักเกลียวแบบประกอบระดับ 8.8 รวมถึงขั้นตอนการขจัดไฮโดรเจน (อบ) หลังการชุบเพื่อไล่ไฮโดรเจนที่ดูดซับไว้และป้องกันการแตกเปราะแบบล่าช้าของแหวนรองสปริง ผู้ซื้อควรตรวจสอบว่าซัพพลายเออร์ดำเนินการขั้นตอนสำคัญนี้
การใช้งาน
สลักเกลียวแบบประกอบ (สกรู SEMS) ถูกใช้อย่างแพร่หลายในอุตสาหกรรมต่างๆ:
การประกอบแผ่นโลหะ — แผงตัวถังรถยนต์ เปลือกเครื่องใช้ไฟฟ้า ท่อ HVAC ตู้ไฟฟ้า
อิเล็กทรอนิกส์และเครื่องมือวัด — แผงควบคุม แผงขั้วต่อ โครงอุปกรณ์ การติดตั้งแร็ค
เครื่องจักรและอุปกรณ์ — การติดตั้งมอเตอร์ การประกอบปั๊ม ระบบสายพานลำเลียง เครื่องจักรอุตสาหกรรม
เฟอร์นิเจอร์และอุปกรณ์ติดตั้ง — การประกอบเฟอร์นิเจอร์โลหะ ระบบชั้นวาง อุปกรณ์จัดแสดง
ยานยนต์ — การตกแต่งภายใน อุปกรณ์เสริมเครื่องยนต์ ชิ้นส่วนใต้ท้องรถ
พลังงานแสงอาทิตย์และพลังงานหมุนเวียน — ขายึด โครงแผง การประกอบโมดูลแบตเตอรี่
การก่อสร้างและโครงสร้างพื้นฐาน — หลังคาโลหะ ผนังหุ้ม การเชื่อมต่อโครงสร้างเบา
การประกอบทั่วไป — การใช้งานใดๆ ที่ต้องใช้สลักเกลียว แหวนรองสปริง และแหวนรองแบนร่วมกัน
ข้อได้เปรียบหลักของสลักเกลียวแบบประกอบในการดำเนินการประกอบปริมาณมากคือการลดจำนวนชิ้นส่วนและเวลาจัดการ แทนที่จะหยิบสลักเกลียว แหวนรองสปริง และแหวนรองแบนแยกกัน ผู้ปฏิบัติงานจัดการหน่วยเดียว — ลดเวลาการประกอบ ขจัดข้อบกพร่องจากแหวนรองหาย และรับประกันแรงอัดล่วงหน้าที่สม่ำเสมอ
การประกันคุณภาพ
ผลิตภัณฑ์ทั้งหมดผลิตภายใต้ขั้นตอนการควบคุมคุณภาพที่เข้มงวดตามมาตรฐาน GB/T 9074.13, ISO 898-1 และ ASME B18.13.1M ใบรับรองการทดสอบวัสดุ (EN 10204 3.1) รายงานการตรวจสอบขนาด รายงานการทดสอบความแข็ง และรายงานการตรวจสอบจากบุคคลที่สามสามารถให้ได้ตามคำขอ
สำหรับสลักเกลียวแบบประกอบระดับ 8.8 ขั้นตอนการควบคุมคุณภาพต่อไปนี้จะดำเนินการในแต่ละ批次การผลิต:
การทดสอบแรงดึงของตัวสลักเกลียว
การทดสอบความแข็งของสลักเกลียวและแหวนรองสปริง
การตรวจสอบการขจัดไฮโดรเจนของแหวนรองสปริงหลังการชุบ
การทดสอบการยึดแหวนรองเพื่อยืนยันว่าแหวนรองยังคงยึดติดแต่หมุนได้อย่างอิสระ
บรรจุภัณฑ์และการปรับแต่ง
บรรจุภัณฑ์ส่งออก: กล่องกระดาษ / ลังไม้ / พาเลทเหล็ก
บรรจุภัณฑ์ในประเทศ: กล่องลูกฟูกมาตรฐาน / ถุง / กล่องกระดาษจำนวนมาก
OEM/ODM: มีให้บริการ — ขนาดกำหนดเอง ประเภทหัว การจัดเรียงแหวนรอง (แหวนรองสปริงเดียว แหวนรองแบนเดียว หรือสามชิ้น) วัสดุ (SS304, SS316) และผิวสำเร็จสามารถผลิตได้ตามแบบหรือตัวอย่าง
MOQ: เจรจาได้
ข้อมูลการสั่งซื้อ
ในการสั่งซื้อหรือขอใบเสนอราคา กรุณาระบุ:
ประเภทผลิตภัณฑ์ — สลักเกลียวแบบประกอบสามชิ้น (สลักเกลียว + แหวนรองสปริง + แหวนรองแบน)
ประเภทหัว — หัวหกเหลี่ยมนอก / หัวซ็อกเก็ตหกเหลี่ยมภายใน / หัวแบนร่องไขว้
มาตรฐาน — GB/T 9074.13 / DIN 912 + การประกอบแหวนรอง / ASME B18.13.1M
วัสดุ — เหล็กกล้าคาร์บอน (Q235, 10B21, 45#) / สแตนเลส (SS304, SS316)
ระดับความแข็งแรง — 4.8 / 8.8 / A2-70 / A4-70
ขนาดเกลียวและระยะพิทช์ — เช่น M6 × 1.0 หรือ M8 × 1.25
ความยาว — ระบุความยาวรวม (เช่น 16 มม., 25 มม., 40 มม.)
ผิวสำเร็จ — ชุบสังกะสี (ระบุสี) / HDG / Dacromet / ไม่เคลือบ
จำนวน — พร้อมความคลาดเคลื่อนสำหรับการส่งเกิน/ขาด
การรับรอง — EN 10204 3.1 MTC / การปฏิบัติตาม ISO 898-1 / SASO (สำหรับซาอุดีอาระเบีย) / EAC (สำหรับคาซัคสถาน)
ข้อกำหนดพิเศษ — ประเภทแหวนรอง (สปริง + แบน, สปริงเท่านั้น, แบนเท่านั้น), การทำเครื่องหมาย, บรรจุภัณฑ์ ฯลฯ


