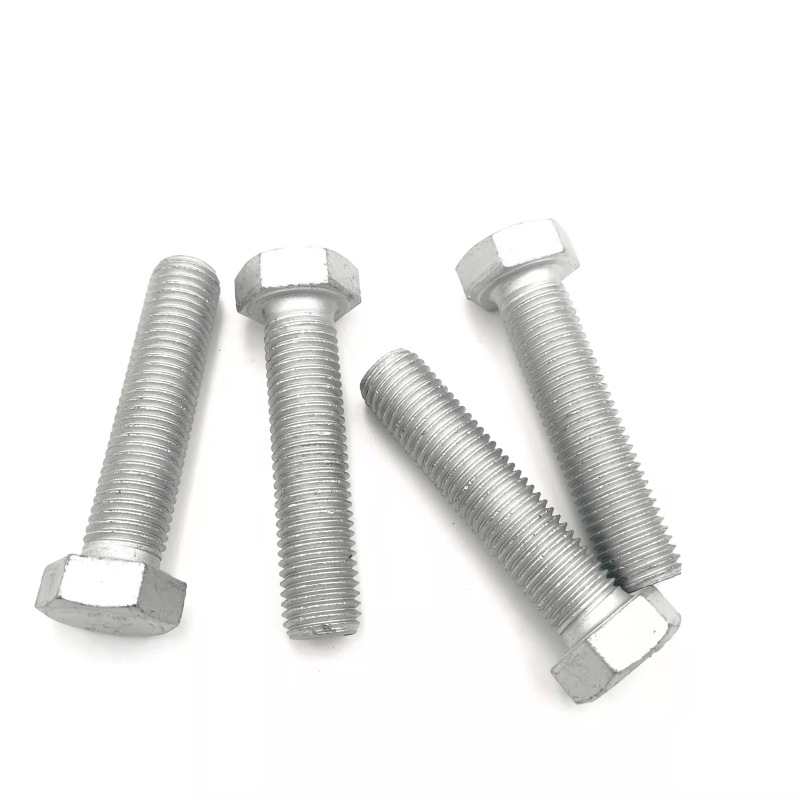
اہم تفصیلات
حجم:1.2 m³
کم سے کم مقدار:200起订
کل وزن:1.2 kg
تسلیم کا وقت:1周内
سائز:L(5)*W(5)*H(5) cm
صاف وزن:0.060 kg
مصنوعات کی تفصیلات
مصنوعات کا جائزہ
یہ پروڈکٹ ایک اعلیٰ طاقت والا ڈیکرومیٹ لیپت بولٹ ہے جو اعلیٰ طاقت والے کاربن اسٹیل یا الائے اسٹیل سے تیار کیا گیا ہے، جو گریڈ 8.8، 10.9، اور 12.9 طاقت کی کلاسوں میں دستیاب ہے۔ بولٹ میں ڈیکرومیٹ (زنک-ایلومینیم فلیک) کوٹنگ کی خصوصیت ہے — ایک غیر برقی، پانی پر مبنی غیر نامیاتی کوٹنگ جو ہائیڈروجن ایمبرٹلمنٹ کے کسی بھی خطرے کے بغیر غیر معمولی سنکنرن مزاحمت فراہم کرتی ہے۔ یہ ڈیکرومیٹ کو اعلیٰ طاقت والے فاسٹنرز کے لیے ترجیحی سطحی علاج بناتا ہے جہاں روایتی الیکٹروپلیٹنگ ساختی سالمیت سے سمجھوتہ کرے گی۔
پروڈکٹ لائن میں ہیکس ہیڈ بولٹ (DIN 931 / DIN 933)، فلینج بولٹ (DIN 6921)، ساکٹ ہیڈ کیپ اسکرو (DIN 912)، اور تھریڈڈ راڈز / اسٹڈ بولٹ شامل ہیں، جن کے تھریڈ سائز M6 سے M36 تک ہیں (M42–M64 درخواست پر دستیاب) اور لمبائی 10 mm سے 500 mm تک ہے۔ ڈیکرومیٹ لیپت بولٹ مشرق وسطیٰ اور وسطی ایشیا میں تعمیرات، ریل ٹرانزٹ، آٹوموٹو، شمسی توانائی، ہوا کی طاقت، سمندری، اور پیٹرو کیمیکل ایپلی کیشنز میں بڑے پیمانے پر مخصوص کیے جاتے ہیں۔
مواد اور طاقت کے درجات
گریڈ مواد ٹینسائل طاقت (کم از کم) ییلڈ طاقت (کم از کم) سختی عام ایپلی کیشنز
8.8 درمیانہ کاربن اسٹیل (45#، 10B21) ≥800 MPa ≥640 MPa 250–320 HB عام ساختی، مشینری، شمسی ماونٹنگ
10.9 الائے اسٹیل (35CrMo، 40Cr، SCM435) ≥1,040 MPa ≥940 MPa 320–380 HV بھاری مشینری، آٹوموٹو، ونڈ ٹربائن
12.9 الائے اسٹیل (42CrMo، SCM435) ≥1,220 MPa ≥1,100 MPa 385–435 HV اہم اعلیٰ طاقت والی ایپلی کیشنز، انجن فاسٹنرز
گریڈ 8.8 بولٹ کم از کم 800 MPa ٹینسائل طاقت اور 640 MPa ییلڈ طاقت حاصل کرتے ہیں، جہاں "8" MPa میں کم از کم ٹینسائل طاقت کے تقریباً 1/100 کی نمائندگی کرتا ہے اور ".8" 0.8 کے ییلڈ سے ٹینسائل تناسب کی نشاندہی کرتا ہے۔ گریڈ 10.9 بولٹ 1,040 MPa کم از کم ٹینسائل طاقت اور 940 MPa کم از کم ییلڈ طاقت فراہم کرتے ہیں، جس کی سطح کی سختی عام طور پر 320 سے 380 HV تک ہوتی ہے۔ گریڈ 12.9 بولٹ 1,220 MPa کم از کم ٹینسائل طاقت اور 1,100 MPa کم از کم ییلڈ طاقت حاصل کرتے ہیں، جس کی سختی 385–435 HV ہے۔
مواد کی ترکیب: گریڈ 8.8 بولٹ عام طور پر درمیانہ کاربن اسٹیل (45#، 10B21) سے کوئنچنگ اور ٹیمپرنگ کے ساتھ تیار کیے جاتے ہیں۔ گریڈ 10.9 اور 12.9 بولٹ کو الائے اسٹیل (35CrMo، 40Cr، 42CrMo، SCM435) کی ضرورت ہوتی ہے جس میں کنٹرول شدہ ہیٹ ٹریٹمنٹ ہو تاکہ مخصوص مکینیکل خصوصیات حاصل ہوں جبکہ مناسب سختی برقرار رہے۔
ڈیکرومیٹ کوٹنگ ٹیکنالوجی
ڈیکرومیٹ (جسے زنک-کرومیم کوٹنگ یا زنک-ایلومینیم فلیک کوٹنگ بھی کہا جاتا ہے) ایک غیر برقی، پانی پر مبنی غیر نامیاتی کوٹنگ ہے جو ایک غیر نامیاتی بائنڈر میٹرکس میں اوورلیپنگ زنک اور ایلومینیم فلیکس پر مشتمل ہے۔ کوٹنگ ڈپ-اسپن، اسپرے، یا ڈپ-ڈرین طریقوں سے لگائی جاتی ہے اور تقریباً 300–320°C پر تھرمل طور پر کیور کی جاتی ہے، جو ایک گھنی، کثیر پرتوں والی لیملر ساخت بناتی ہے جو اسٹیل سبسٹریٹ کی رکاوٹ حفاظت اور قربانی (کیتھوڈک) حفاظت دونوں فراہم کرتی ہے۔
اہم تکنیکی خصوصیات:
پیرامیٹر تفصیلات
کوٹنگ کی موٹائی 5–12 μm (گریڈ A: 5–8 μm؛ گریڈ B: 8–12 μm)
کوٹنگ کا وزن گریڈ A: ≥24 g/m²؛ گریڈ B: ≥36 g/m²
سالٹ اسپرے مزاحمت گریڈ A: ≥600 h سرخ زنگ کے بغیر؛ گریڈ B: ≥1,000 h سرخ زنگ کے بغیر
زیادہ سے زیادہ آپریٹنگ درجہ حرارت 250–300°C (مسلسل)
رگڑ کا گتانک 0.10–0.15 (لیبریکیٹڈ ٹاپ کوٹ کے ساتھ: 0.06–0.19)
ظاہری شکل دھاتی چاندی-سرمئی، یکساں میٹ فنش
ہائیڈروجن ایمبرٹلمنٹ کا خطرہ کوئی نہیں — غیر برقی عمل، کوئی تیزاب پکلنگ نہیں
ڈیکرومیٹ سرخ زنگ کی ظاہری شکل سے پہلے ≥1,000–1,500 گھنٹے سالٹ اسپرے مزاحمت (ASTM B117 / ISO 9227) حاصل کرتا ہے — جو کہ موازنہ موٹائی کے معیاری الیکٹرو-گالوانائزنگ کی تقریباً 7 سے 10 گنا کارکردگی ہے۔ یہاں تک کہ گریڈ A کی تفصیلات ≥600 گھنٹے سرخ زنگ کے بغیر فراہم کرتی ہیں، جو روایتی زنک پلیٹنگ (عام طور پر 72–144 گھنٹے) سے نمایاں طور پر بہتر کارکردگی دکھاتی ہے۔
ہائیڈروجن ایمبرٹلمنٹ نہیں: ڈیکرومیٹ عمل سطح کی تیاری کے لیے صرف شاٹ بلاسٹنگ استعمال کرتا ہے — تیزاب پکلنگ جان بوجھ کر سے گریز کیا جاتا ہے — اور کوٹنگ لگانے کے دوران جزو کے ذریعے کوئی برقی رو نہیں گزاری جاتی۔ یہ ہائیڈروجن جذب کو ختم کرتا ہے جو اعلیٰ طاقت والے فاسٹنرز (گریڈ 10.9 اور اس سے اوپر) میں تاخیر سے ٹوٹنے کا سبب بنتا ہے۔ یہ اعلیٰ طاقت والے بولٹ کے لیے الیکٹروپلیٹنگ پر ڈیکرومیٹ کا اہم حفاظتی فائدہ ہے۔
تھریڈ فٹ کا تحفظ: انتہائی پتلی کوٹنگ (5–12 μm) تھریڈ جیومیٹری کو محفوظ رکھتی ہے اور معیاری نٹ کے ساتھ مناسب میٹنگ کو یقینی بناتی ہے۔ ہاٹ-ڈپ گالوانائزنگ (45–85 μm) کے برعکس، کوٹنگ کے بعد تھریڈ دوبارہ ٹیپ کرنے کی ضرورت نہیں ہوتی، اور ٹارک-ٹینشن تعلقات مستقل اور قابل پیش گوئی رہتے ہیں۔
ڈیکرومیٹ بمقابلہ دیگر کوٹنگز — کارکردگی کا موازنہ
خاصیت ڈیکرومیٹ الیکٹرو-گالوانائزنگ ہاٹ-ڈپ گالوانائزنگ
کوٹنگ کی موٹائی 5–12 μm 5–15 μm 45–85 μm
سالٹ اسپرے (سرخ زنگ تک) ≥1,000–1,500 h 100–300 h 500–800 h
ہائیڈروجن ایمبرٹلمنٹ کوئی نہیں زیادہ خطرہ درمیانہ خطرہ
زیادہ سے زیادہ سروس درجہ حرارت ~300°C ~100–150°C ~200–250°C
تھریڈ فٹ پر اثر کم کم اہم (دوبارہ ٹیپنگ کی ضرورت)
سنکنرن تحفظ الیکٹرو-گالوانائزنگ سے 7–10× بہتر بنیادی لائن الیکٹرو-گالوانائزنگ سے 3–5× بہتر
ڈیکرومیٹ غیر جانبدار سالٹ اسپرے ٹیسٹوں میں ہاٹ-ڈپ گالوانائزنگ سے 2–3× بہتر کارکردگی دکھاتا ہے، جو اسے سمندری اور زیادہ نمی والے ماحول کے لیے مثالی بناتا ہے۔ جبکہ ہاٹ-ڈپ گالوانائزنگ ساختی ایپلی کیشنز میں مکینیکل تحفظ کے لیے موٹی زنک پرت فراہم کرتی ہے، ڈیکرومیٹ درست فاسٹنرز اور حفاظتی لحاظ سے اہم اعلیٰ طاقت والے بولٹ کے لیے بہتر ہے جہاں تھریڈ رواداری اور ہائیڈروجن ایمبرٹلمنٹ مزاحمت سب سے اہم ہیں۔
معیارات اور تفصیلات
پیرامیٹر تفصیلات
پروڈکٹ کی قسم ہیکس ہیڈ بولٹ / فلینج بولٹ / ساکٹ ہیڈ کیپ اسکرو / تھریڈڈ راڈ
معیار DIN 931 (جزوی تھریڈ) / DIN 933 (مکمل تھریڈ) / DIN 6921 (فلینج) / DIN 912 (ساکٹ) / ISO 4014 / ISO 4017 / ASME B18.2.1
تھریڈ سائز M6، M8، M10، M12، M16، M20، M24، M30، M36 (M42–M64 درخواست پر)
تھریڈ پچ M6×1.0، M8×1.25، M10×1.5، M12×1.75، M16×2.0، M20×2.5، M24×3.0، M30×3.5
لمبائی کی حد 10 mm – 500 mm (حسب ضرورت)
تھریڈ رواداری 6g (میٹرک) / کلاس 2A (امپیریل)
مواد کاربن اسٹیل: Q235، 45#، 10B21؛ الائے اسٹیل: 35CrMo، 40Cr، 42CrMo، SCM435
سطح کی تکمیل ڈیکرومیٹ (معیاری)؛ HDG، زنک پلیٹڈ، بلیک آکسائیڈ، Geomet دستیاب
DIN 931 سادہ شینک کے ساتھ جزوی طور پر تھریڈڈ ہیکساگون ہیڈ بولٹ کی وضاحت کرتا ہے، جبکہ DIN 933 مکمل طور پر تھریڈڈ ہیکساگون ہیڈ بولٹ کی وضاحت کرتا ہے۔ دونوں معیارات پروڈکٹ گریڈ A اور B میں M6 سے M36 تک میٹرک کورس تھریڈز کا احاطہ کرتے ہیں۔ DIN 6921 ہیکساگون فلینج بولٹ کا احاطہ کرتا ہے جس میں ہیڈ کے نیچے ایک مربوط فلینج ہوتا ہے جو کلیمپنگ لوڈ کو زیادہ یکساں طور پر تقسیم کرتا ہے اور الگ واشر کی ضرورت کو ختم کرتا ہے۔
مکینیکل خصوصیات (حوالہ)
سائز گریڈ ٹینسائل طاقت (MPa) ییلڈ طاقت (MPa) سختی
M10 8.8 800 640 250–320 HB
M12 8.8 800 640 250–320 HB
M16 8.8 800 640 250–320 HB
M16 10.9 1,040 940 320–380 HV
M20 10.9 1,040 940 320–380 HV
M24 10.9 1,040 940 320–380 HV
M24 12.9 1,220 1,100 385–435 HV
M30 12.9 1,220 1,100 385–435 HV
گریڈ 10.9 بولٹ تقریباً 0.90 کا ییلڈ سے ٹینسائل تناسب ظاہر کرتے ہیں، جبکہ گریڈ 12.9 بولٹ نمایاں طور پر زیادہ مطلق طاقت کی قدروں کے ساتھ تقریباً 0.90 حاصل کرتے ہیں۔ 12.9 اسٹیل کی اوسط ییلڈ طاقت 10.9 اسٹیل سے تقریباً 17% زیادہ ہے، جس میں حتمی طاقت تقریباً 16% بڑھ جاتی ہے۔
ایپلی کیشنز
ڈیکرومیٹ لیپت اعلیٰ طاقت والے بولٹ صنعتوں میں بڑے پیمانے پر استعمال ہوتے ہیں:
تعمیرات اور بنیادی ڈھانچہ — ساختی اسٹیل کنکشن، کالم بیس اینکرنگ، پل فاسٹنرز، پری کاسٹ کنکریٹ
ریل ٹرانزٹ — ٹریک فاسٹننگ سسٹم، رولنگ اسٹاک اسمبلی، سگنلنگ آلات
آٹوموٹو اور ٹرانسپورٹیشن — چیسیس اور پاور ٹرین اسمبلیاں، انجن فاسٹنرز، ایگزاسٹ سسٹم
ونڈ پاور اور سولر انرجی — ٹربائن ٹاور بولٹ، بلیڈ کنکشن، سولر ماونٹنگ سسٹم
پیٹرو کیمیکل اور سمندری — آف شور پلیٹ فارم فاسٹنرز، پائپ لائن فلینج، کیمیکل پروسیسنگ آلات
بھاری مشینری — تعمیراتی آلات، زرعی مشینری، کان کنی کا سامان
ٹیلی کمیونیکیشنز — ٹاور اور اینٹینا فاسٹننگ، گراؤنڈنگ کنکشن
طبی آلات — درست آلات کی اسمبلی جہاں سنکنرن مزاحمت اور غیر مقناطیسی خصوصیات کی ضرورت ہوتی ہے
یہ پروڈکٹ خاص طور پر بیرونی اور زیادہ نمی والے ماحول کے لیے موزوں ہے جہاں طویل مدتی سنکنرن مزاحمت اہم ہے، بشمول ساحلی، سمندری، اور صنعتی تنصیبات۔
سطح کی تکمیل کے اختیارات
تکمیل کوٹنگ کی موٹائی سالٹ اسپرے مزاحمت تجویز کردہ ماحول
ڈیکرومیٹ (معیاری) 5–12 μm 600–1,500+ گھنٹے ساحلی، سمندری، صنعتی، بیرونی
Geomet (کرومیم سے پاک) 5–10 μm 500–1,200+ گھنٹے ماحولیاتی لحاظ سے حساس منصوبے
ہاٹ-ڈپ گالوانائزڈ 45–85 μm 500–800 گھنٹے بھاری ساختی، بیرونی بنیادی ڈھانچہ
زنک پلیٹڈ 8–12 μm 72–144 گھنٹے اندرونی، عام صنعتی
بلیک آکسائیڈ 1–2 μm 24–48 گھنٹے اندرونی، ٹولنگ، مشینری
جدید کرومیم سے پاک ڈیکرومیٹ متبادل ان منصوبوں کے لیے دستیاب ہیں جن کو RoHS، REACH، اور ELV تعمیل کی ضرورت ہوتی ہے۔ یہ کرومیم سے پاک فارمولیشنز ہیکساویلنٹ کرومیم (Cr⁶⁺) کو ختم کرتی ہیں جبکہ موازنہ سنکنرن کارکردگی برقرار رکھتی ہیں۔
پیکیجنگ اور حسب ضرورت
برآمدی پیکنگ: لکڑی کا باکس / کریٹ / اسٹیل پیلیٹ
گھریلو پیکنگ: نالیدار کارٹن / اسٹریپنگ کے ساتھ بنڈل
OEM/ODM: دستیاب — حسب ضرورت سائز، تھریڈ اقسام، مواد، طاقت کے درجات، اور سطح کی تکمیل ڈرائنگ یا نمونوں کے مطابق تیار کی جا سکتی ہے
MOQ: قابل گفت و شنید
معیار کی یقین دہانی
تمام مصنوعات ISO 898-1 (فاسٹنرز کی مکینیکل خصوصیات)، DIN، ISO، GB، اور ANSI/ASTM معیارات کے مطابق سخت کوالٹی کنٹرول طریقہ کار کے تحت تیار کی جاتی ہیں۔ پروڈکٹ نے پلیٹ فارم پر 100% مثبت جائزہ کی شرح اور 50% دوبارہ خریداری کی شرح حاصل کی ہے، جو مستقل معیار اور گاہک کی اطمینان کو ظاہر کرتی ہے۔
مواد کے ٹیسٹ سرٹیفکیٹ (EN 10204 3.1)، جہتی معائنہ کی رپورٹس، سختی ٹیسٹ کی رپورٹس، اور تیسرے فریق کے معائنہ کی رپورٹس (SGS، BV، CTI) درخواست پر فراہم کی جا سکتی ہیں۔ اعلیٰ طاقت کے درجات (10.9 اور 12.9) کے لیے، ہر پروڈکشن بیچ پر ٹینسائل ٹیسٹنگ، سختی ٹیسٹنگ، اور اثر ٹیسٹنگ کی جاتی ہے۔
آرڈر کی معلومات
آرڈر دینے یا کوٹیشن کی درخواست کے لیے، براہ کرم درج ذیل کی وضاحت کریں:
پروڈکٹ کی قسم — ہیکس ہیڈ بولٹ / فلینج بولٹ / ساکٹ ہیڈ کیپ اسکرو / تھریڈڈ راڈ
معیار — DIN 931 / DIN 933 / DIN 6921 / DIN 912 / ISO 4014 / ISO 4017 / ASME B18.2.1
مواد — کاربن اسٹیل (Q235/45#/10B21) / الائے اسٹیل (35CrMo/40Cr/42CrMo/SCM435)
طاقت کا گریڈ — 8.8 / 10.9 / 12.9
تھریڈ سائز اور پچ — مثلاً، M16 × 2.0 یا M20 × 2.5
لمبائی — کل لمبائی اور تھریڈ کی لمبائی بتائیں اگر لاگو ہو
سطح کی تکمیل — ڈیکرومیٹ (معیاری) / Geomet / HDG / زنک پلیٹڈ / بلیک آکسائیڈ
مقدار — زیادہ/کم ترسیل کے لیے کسی بھی رواداری کے ساتھ
سرٹیفیکیشن — EN 10204 3.1 MTC / SASO تعمیل (سعودی عرب کے لیے) / GOST-K (قازقستان کے لیے)
خصوصی تقاضے — تھریڈ رواداری، مارکنگ، پیکیجنگ، ٹاپ کوٹ (لیبریکیٹڈ/غیر لیبریکیٹڈ)، وغیرہ۔


